Упаковка пищевых продуктов давно перестала быть просто способом защиты товара от внешних воздействий. Сегодня это сложная система, объединяющая материаловедение, термодинамику, газовую химию и автоматизацию. Ключевым элементом этой системы выступает автоматический запайщик контейнеров https://mealbox.pro/avtomaticheskie-zapajshchiki - оборудование, обеспечивающее герметичное соединение тары с покрывным материалом. От качества работы этого аппарата напрямую зависят сроки хранения продукции, её товарный вид и безопасность для потребителя.
В основе работы любого запайщика лежит термосварка процесс соединения двух полимерных поверхностей под воздействием температуры, давления и времени. Именно эти параметра определяют прочность шва, его герметичность и способность противостоять внешним нагрузкам при транспортировке и хранении.
- Современные запайщики контейнеров работают с лотками из полипропилена, полиэтилентерефталата, полистирола, а также с алюминиевой и картонной тарой, что требует гибкой настройки температурных режимов и усилия прижима.
- Верхняя плёнка расходный материал, который подаётся в зону сварки и приваривается к бортам лотка. Она может быть однослойной или многослойной, прозрачной или металлизированной, с печатью или без. Для каждого типа продукта подбирается плёнка с определёнными барьерными свойствами: способностью задерживать кислород, влагу, ультрафиолет и ароматические вещества.
Именно комбинация лотка и верхней плёнки формирует ту среду, в которой продукт сохраняет свежесть от нескольких суток до нескольких месяцев.
Ламинированный картон занимает особое место среди упаковочных материалов. Это многослойный композит, в котором картонная основа сочетается с полимерными барьерными слоями. Такой материал позволяет создавать лотки с высокими барьерными свойствами при меньшем содержании пластика, что отвечает современным экологическим требованиям.
Скин-упаковка на ламинированный картон одна из наиболее востребованных технологий для мясной и рыбной продукции, где требуется максимально плотное облегание продукта плёнкой без образования воздушных карманов.
Термосварка и её физические основы
Термосварка это процесс диффузионного соединения полимерных материалов в зоне контакта при нагреве до температуры размягчения. При достижении определённой температуры макромолекулы полимеров приобретают подвижность, что позволяет им взаимно проникать через границу раздела. После охлаждения зона контакта фиксируется, образуя сварной шов.
Эффективность процесса зависит от совместимости материалов лотка и верхней плёнки: если их температуры плавления существенно различаются, качественный шов получить не удастся.
Температура спайки критический параметр, который подбирается индивидуально для каждой комбинации материалов. Для полипропиленовых лотков и плёнок на основе полипропилена рабочая температура обычно находится в диапазоне 130–160 °C.
Для полиэтилентерефталатных лотков с плёнками на основе полиэтилена температура может быть ниже около 110–130 °C. Превышение оптимальной температуры приводит к "плавлению" плёнки, её деформации и образованию непроваров, а недостаточный нагрев не обеспечивает диффузии полимеров и даёт слабый шов.
Ширина шва второй по значимости параметр после температуры. Стандартная ширина сварного соединения для пищевых лотков составляет 3–5 мм, однако для крупногабаритной тары она может достигать 8–10 мм. Более широкий шов обеспечивает лучшую герметичность и устойчивость к механическим нагрузкам, но требует больше энергии и времени на прогрев. Узкий шов экономит материал и ускоряет цикл, но повышает риск разгерметизации при малейшем дефекте.
Давление прижима в процессе термосварки обеспечивает плотный контакт между лотком и плёнкой. Недостаточное давление приводит к образованию микроканалов, через которые проникает воздух. Избыточное давление вызывает выдавливание расплавленного полимера за пределы зоны шва и утончение сварного соединения. Оптимальное давление обычно составляет 0,2–0,5 МПа и зависит от площади шва и жёсткости материала лотка.
Время выдержки четвёртый параметр термосварки, который часто недооценивают. Даже при правильной температуре и давлении полимерным цепям требуется время для взаимной диффузии. Для тонких плёнок достаточно 0,5–1 секунды, для многослойных барьерных материалов 1,5–3 секунды. Увеличение времени выдержки эффективнее, чем повышение температуры, поскольку не вызывает термической деградации полимера.
Ориентировочные режимы термосварки для распространённых комбинаций материалов
| Материал лотка | Верхняя плёнка | Температура спайки, °C | Ширина шва, мм | Время выдержки, с |
|---|---|---|---|---|
| Полипропилен | Полипропилен | 130–160 | 3–5 | 0,5–1,0 |
| Полиэтилентерефталат | Полиэтилен | 110–130 | 3–4 | 0,5–1,0 |
| Полипропилен | Многослойная с EVOH | 140–165 | 4–6 | 1,5–3,0 |
| Полистирол | Полиэтилен | 115–135 | 3–5 | 0,5–1,5 |
| Ламинированный картон | Скин-плёнка | 120–145 | 4–8 | 1,0–2,5 |
| Алюминий с лаковым покрытием | Полиэтилен | 150–180 | 4–6 | 1,0–2,0 |
Модифицированная газовая среда и MAP-упаковка
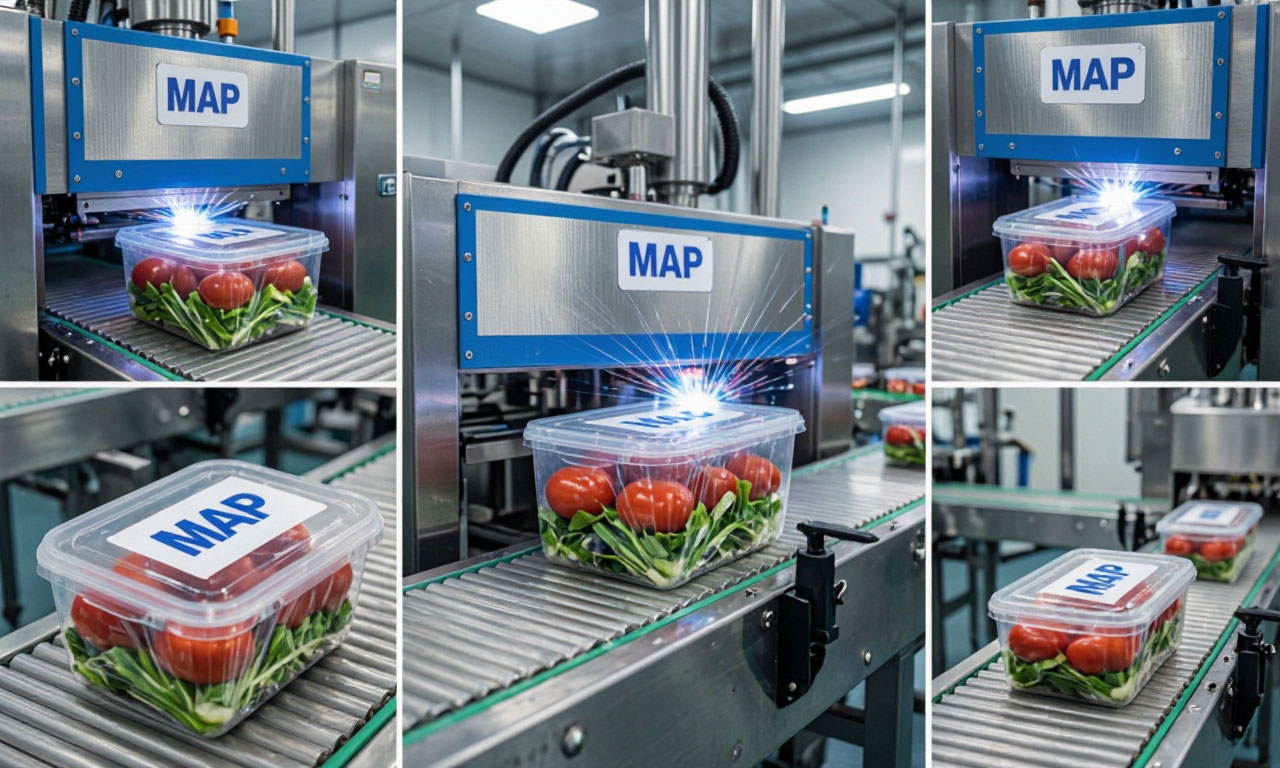
MAP упаковка (Modified Atmosphere Packaging) технология, при которой атмосферный воздух внутри контейнера замещается специально подобранной газовой смесью. Цель замедлить окислительные процессы и подавить рост аэробных микроорганизмов. Газовая среда обычно состоит из азота, углекислого газа и кислорода в различных пропорциях.
Азот выполняет роль инертного наполнителя и предотвращает схлопывание упаковки. Углекислый газ обладает бактериостатическим действием, особенно эффективным против плесеней и грамотрицательных бактерий. Кислород необходим для сохранения цвета свежего мяса, поскольку миоглобин в присутствии кислорода остаётся в ярко-красной форме.
Для мясных продуктов типичная газовая смесь содержит 70–80% кислорода и 20–30% углекислого газа. Высокое содержание кислорода поддерживает красный цвет мяса, а углекислый газ подавляет развитие микрофлоры. Для рыбы и морепродуктов кислород, наоборот, исключается, поскольку он ускоряет окисление жиров и появление прогорклого вкуса. Здесь используется смесь азота и углекислого газа в соотношении 50:50 или 70:30.
Для сыров и молочных продуктов применяют азот с небольшим добавлением углекислого газа, чтобы избежать вспучивания упаковки.
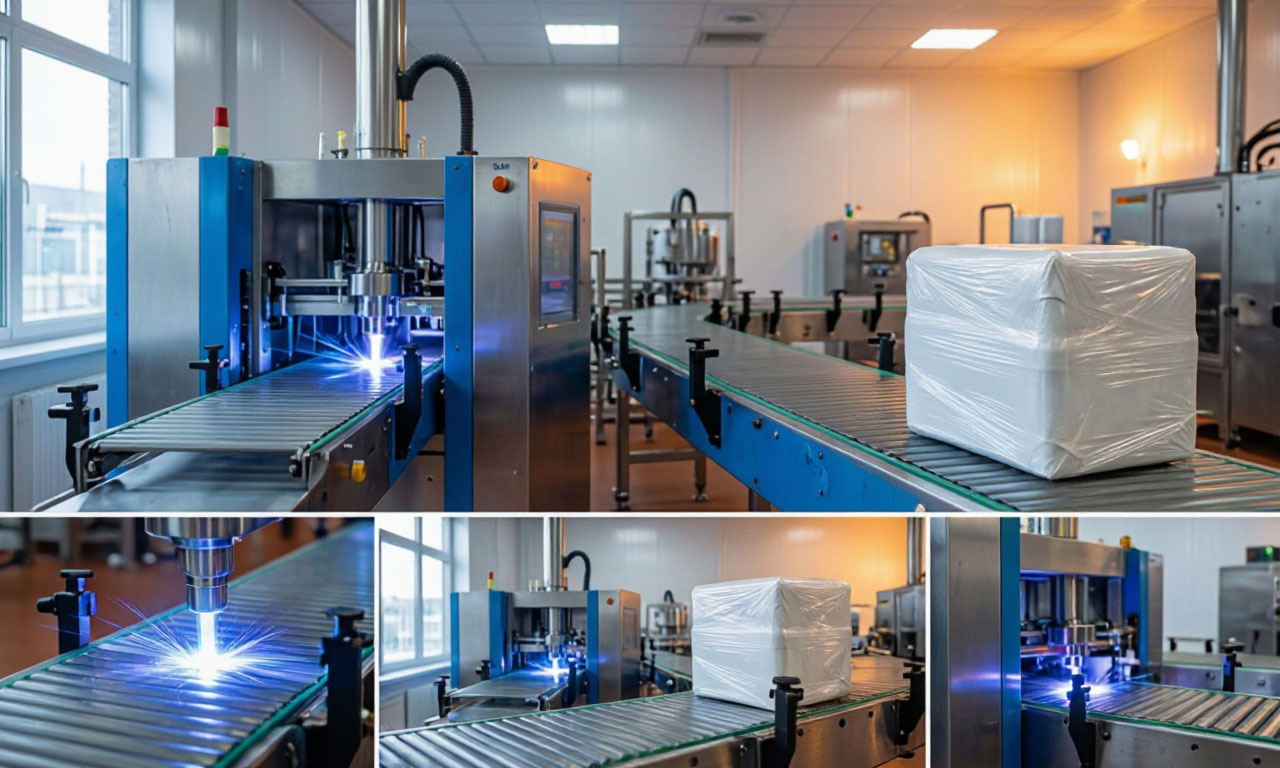
Процесс MAP-упаковки на запайщике контейнеров включает несколько последовательных этапов. Сначала из герметичной камеры откачивается воздух до остаточного давления 5–10 мбар. Затем подаётся газовая смесь до достижения небольшого избыточного давления, которое компенсирует последующее растворение газа в продукте. И только после стабилизации газовой среды производится термосварка верхней плёнки с лотком.
Нарушение последовательности "вакуум → газ → запайка" приводит к захвату атмосферного воздуха и снижению эффективности MAP.
Полуавтоматический запайщик с функцией MAP подходит для небольших и средних производств. Оператор вручную загружает лотки с продуктом в матрицу, после чего аппарат автоматически выполняет вакуумирование, газозамещение и запайку. Производительность таких машин составляет 150–400 циклов в час в зависимости от количества одновременно обрабатываемых лотков.
Лотковый запайщик конвейерного типа интегрируется в производственную линию и обеспечивает непрерывный поток продукции с производительностью до 1000 лотков в час и выше.
Скин-упаковка и вакуумирование
Скин-упаковка технология, при которой верхняя плёнка под воздействием вакуума и нагрева плотно облегает продукт, повторяя все его неровности. В отличие от MAP, где между плёнкой и продуктом остаётся газовая прослойка, скин-упаковка создаёт эффект "второй кожи". Это достигается за счёт того, что плёнка размягчается при нагреве, а вакуум, создаваемый под ней, прижимает её к продукту. После охлаждения плёнка фиксируется в облегающем положении.
Вакуумирование базовый процесс для скин-упаковки. Из-под плёнки удаляется воздух до остаточного давления 1–5 мбар, что обеспечивает плотное прилегание плёнки к продукту и лотку. Вакуум также подавляет развитие аэробных бактерий и предотвращает окисление жиров.
Для скин-упаковки на ламинированный картон используется специальная скин-плёнка толщиной 50–120 мкм с высокими барьерными свойствами. Она должна обладать достаточной эластичностью, чтобы облегать сложные формы продукта без разрывов, и одновременно достаточной жёсткостью, чтобы не деформироваться при транспортировке.
Скин-упаковка на ламинированный картон с технологией Slimfresh предполагает использование картонной подложки, ламинированной барьерной плёнкой, и высокобарьерной скин-плёнки. Такая комбинация обеспечивает длительное хранение свежего мяса и рыбы без заморозки, сохраняя их естественный вид. Продукт плотно прилегает к подложке, плёнка повторяет его рельеф, а отсутствие воздушной прослойки исключает окисление и потерю влаги.
Вакуумирование в контейнерах отличается от скин-упаковки тем, что плёнка не облегает продукт, а только герметично закрывает лоток после удаления воздуха. Вакуумная упаковка в лотках востребована для сыров, колбас, копчёностей и готовых блюд. Она позволяет увеличить срок хранения в 3–5 раз по сравнению с обычной атмосферной упаковкой. Однако при вакуумировании мягких продуктов плёнка может вдавливаться в продукт, нарушая его форму, поэтому для таких случаев предпочтительнее скин-упаковка или MAP.
Термоформование и производство лотков
Термоформование процесс изготовления лотков из рулонного полимерного материала непосредственно на упаковочной линии. Плоский лист или плёнка нагревается до температуры размягчения, затем формуется под давлением или вакуумом в матрице, приобретая форму будущего лотка. Готовый лоток заполняется продуктом, после чего запаивается верхней плёнкой. Такая технология называется "формование заполнение запайка" (FFS) и широко применяется для упаковки мясных, рыбных и молочных продуктов.
Термоформование позволяет создавать лотки сложной геометрии с рёбрами жёсткости, углублениями для соусов и отдельными секциями для разных компонентов блюда. Глубина вытяжки может достигать 80–120 мм, что даёт возможность упаковывать крупные куски мяса, птицы или рыбы. Барьерные свойства термоформованных лотков зависят от структуры исходного материала: многослойные плёнки с слоем EVOH обеспечивают высокую защиту от кислорода и влаги.
Производственная линия на базе термоформовочной машины включает несколько модулей: узел разогрева и формования, зону загрузки продукта, модуль вакуумирования и газозамещения, узел термосварки и резки. Каждый модуль синхронизирован с остальными, а транспортная система перемещает лотки с заданным шагом. Производительность таких линий достигает 15–20 циклов в минуту, что соответствует 600–1200 упаковкам в час.
Лоток, изготовленный методом термоформования, имеет более тонкие стенки по сравнению с литым или экструзионным аналогом. Это снижает материалоёмкость и стоимость упаковки, но требует более точной настройки параметров запайки. Температура спайки для термоформованных лотков подбирается с учётом их толщины и состава: тонкостенные лотки прогреваются быстрее, но и быстрее теряют тепло, поэтому время выдержки сокращается.
Барьерные свойства упаковочных материалов
Барьерные свойства определяют способность упаковки защищать продукт от проникновения кислорода, влаги, углекислого газа, ароматических веществ и ультрафиолетового излучения. Для пищевых продуктов наиболее критичен кислородный барьер: кислород ускоряет окисление жиров, разрушение витаминов и рост аэробных микроорганизмов.
Величина, характеризующая кислородный барьер, выражается в единицах проницаемости кубических сантиметрах кислорода на квадратный метр в сутки при определённых температуре и влажности.
- Полимерные материалы обладают разной проницаемостью. Полиэтилен и полипропилен имеют умеренные барьерные свойства и подходят для краткосрочного хранения. Полиэтилентерефталат обеспечивает лучшую защиту от кислорода. Наивысшими барьерными свойствами обладают материалы с layer EVOH (сополимер этилена и винилового спирта), который в десятки раз снижает проницаемость кислорода. Комбинированные плёнки с EVOH используются для MAP и скин-упаковки продуктов длительного хранения.
- Герметичность упаковки интегральный показатель, объединяющий качество сварного шва, целостность лотка и отсутствие дефектов плёнки.
- Даже микроскопическое отверстие диаметром 50 мкм может стать каналом для проникновения кислорода и привести к порче продукта за считанные дни. Поэтому контроль герметичности проводится как в лабораторных условиях, так и непосредственно на производственной линии. Методы контроля включают визуальный осмотр шва, испытание на разрыв, проверку в воде под давлением и газовый анализ остаточной атмосферы в упаковке.
Оборудование. От полуавтоматов до автоматических линий
Полуавтоматический запайщик контейнеров оптимальное решение для малых и средних производств с объёмами до 500 упаковок в час. Оператор вручную устанавливает лотки в матрицу, закрывает крышку камеры и запускает цикл. Аппарат выполняет вакуумирование, газозамещение, термосварку и обрезку плёнки по контуру. Сменные матрицы позволяют работать с лотками разных размеров без переналадки всего оборудования.
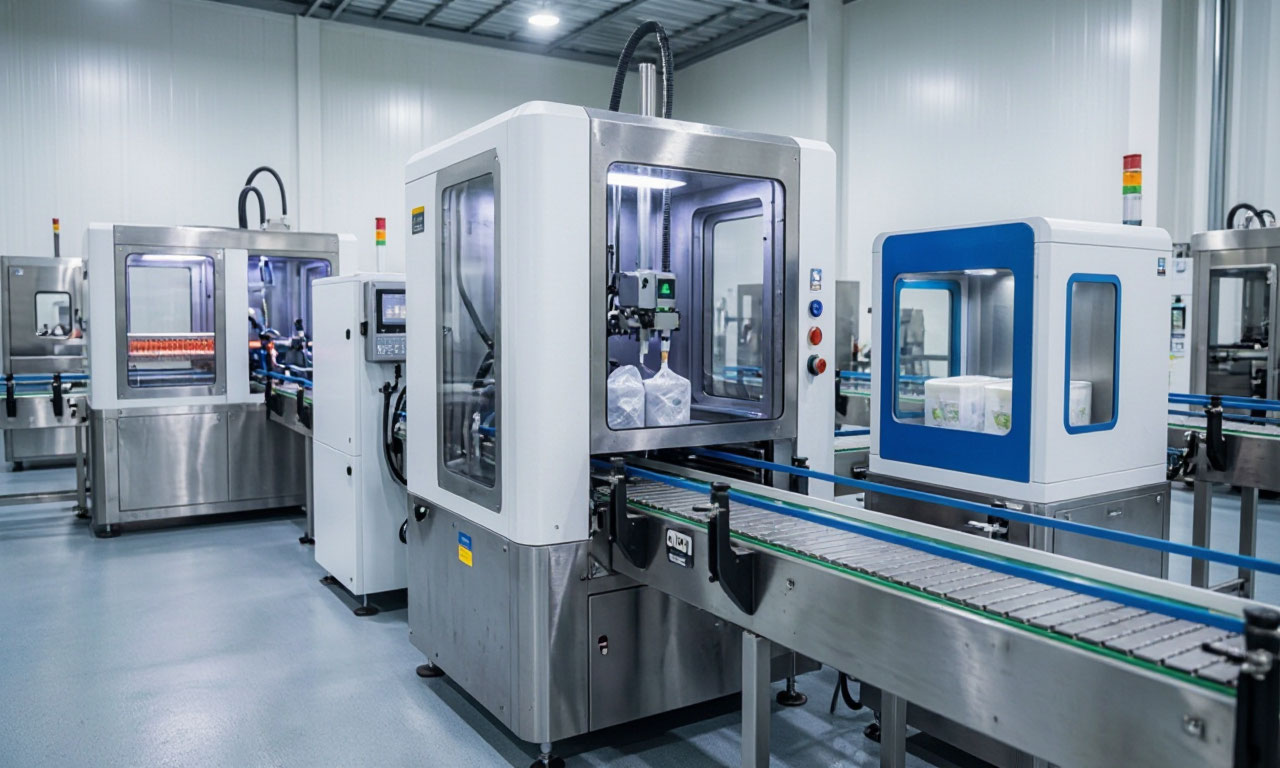
Лотковый запайщик конвейерного типа предназначен для непрерывного производства. Лотки подаются по транспортёру, последовательно проходят зоны вакуумирования, газозамещения и запайки. Производительность таких машин достигает 36 упаковок в минуту при использовании многоместных матриц. Автоматическая система подачи и натяжения плёнки обеспечивает точное позиционирование по фотометке, что особенно важно для упаковок с печатью.
Производственная линия объединяет запайщик с другими модулями: дозатором, этикетировщиком, чек-принтером и упаковщиком в транспортную тару. Интеграция в линию требует синхронизации скорости конвейеров, единой системы управления и согласованных параметров всех агрегатов. Современные линии оснащаются системами машинного зрения для контроля качества шва и отбраковки дефектных упаковок в реальном времени.
Флоу-пак технология упаковки, при которой продукт заворачивается в рулонную плёнку, формируется трубчатая оболочка, продольный и поперечный швы. Флоу-пак применяется для печенья, конфет, замороженных продуктов, хлебобулочных изделий. В отличие от лотковой упаковки, флоу-пак не требует жёсткой тары, что снижает стоимость упаковки, но ограничивает защитные свойства. Для повышения барьерности в флоу-пак используются многослойные плёнки с металлизацией или EVOH.
Перфорация плёнки и топ-пленка
Перфорация плёнки создание микроотверстий диаметром от 30 до 200 мкм для обеспечения газообмена между продуктом и внешней средой. Перфорация необходима для упаковки свежих фруктов и овощей, которые продолжают дышать после сбора урожая. Без перфорации внутри упаковки накапливается углекислый газ и этилен, что ускоряет созревание и порчу. Лазерная перфорация позволяет создавать отверстия заданного размера с высокой точностью и повторяемостью, интегрируясь непосредственно в линию упаковки.
Топ-пленка покрывной материал, который подаётся сверху на лоток и приваривается к его бортам. Топ-пленка может быть прозрачной, белой, металлизированной или с полноцветной печатью. Для MAP-упаковки топ-пленка должна обладать высокими барьерными свойствами, чтобы газовая смесь не улетучивалась через её толщу. Для скин-упаковки топ-пленка должна быть эластичной и способной облегать продукт без разрывов. Для флоу-пака топ-пленка выполняет роль оболочки, которая формуется вокруг продукта.
Сравнение технологий упаковки по составу газовой среды и достигаемым срокам хранения
| Технология | Газовая среда | Остаточный кислород | Срок хранения | Типовое применение |
|---|---|---|---|---|
| MAP упаковка | N₂, CO₂, O₂ | 1–2% для мяса, 0,5% для рыбы | 5–14 суток | Мясо, птица, рыба, сыры |
| Скин-упаковка | Вакуум под плёнкой | 1–5 мбар остаточного давления | 7–21 сутки | Стейки, филе, деликатесы |
| Вакуумирование в лотках | Без газа | Минимальный | 15–45 суток | Колбасы, копчёности, готовые блюда |
| Флоу-пак | Атмосферный воздух | Не контролируется | 2–7 суток | Печенье, конфеты, хлебобулочные изделия |
| Перфорированная упаковка | Атмосферный воздух с газообменом | Не контролируется | 3–10 суток | Свежие овощи, фрукты, зелень |
Советы по настройке запайщика
Настройка запайщика контейнеров начинается с подбора параметров для конкретной комбинации лотка и плёнки. Производители плёнок обычно предоставляют рекомендуемые диапазоны температуры, давления и времени. Однако реальные условия производства вносят коррективы: влажность продукта, температура в цехе, степень износа оборудования. Поэтому оптимальные параметры определяются экспериментально на тестовых упаковках.
Первый шаг установка температуры спайки на нижней границе рекомендуемого диапазона. Затем проводится серия тестов с постепенным увеличением температуры на 5 °C до получения прочного шва без деформации плёнки. После этого проверяется ширина шва: если она меньше нормы, увеличивается давление прижима. Если шов получается неровным, проверяется параллельность прижимных плит и состояние уплотнительных резинок.
Второй шаг настройка вакуума и газозамещения. Остаточное давление после вакуумирования должно быть достаточным для удаления воздуха, но не настолько низким, чтобы продукт деформировался. Для MAP-упаковки важно правильно настроить соотношение газов и давление подачи смеси. Избыточное давление газа может привести к вспучиванию плёнки, недостаточное к неполному замещению воздуха.
Третий шаг контроль герметичности. Простой тест: упаковка погружается в воду, и при наличии пузырьков воздуха шов считается негерметичным. Более точный метод измерение остаточного кислорода в упаковке с помощью газоанализатора. Для MAP-упаковки остаточный кислород не должен превышать 1–2% для мясных продуктов и 0,5% для рыбных.
Регулярное техническое обслуживание запайщика продлевает срок его службы и сохраняет стабильность параметров. ТЭНы и уплотнительные резинки подлежат периодической замене, поверхности прижимных плит очищаются от нагара, вакуумный насос требует замены масла и фильтров. Загрязнение зоны шва жиром или крошками одна из самых частых причин разгерметизации, поэтому гигиена оборудования не менее важна, чем правильные настройки.
Запайщики контейнеров и упаковочные материалы для пищевых продуктов образуют единую систему, в которой каждый элемент влияет на конечный результат. Термосварка с правильно подобранными температурой, давлением и временем обеспечивает герметичность, от которой зависит срок хранения. MAP-упаковка и скин-упаковка расширяют возможности производителей, позволяя сохранять свежесть продуктов без консервантов.
Барьерные свойства плёнок и лотков определяют, насколько долго продукт останется защищённым от кислорода и влаги.
Термоформование и производственные линии делают упаковку экономичной и масштабируемой.
Выбор между полуавтоматическим запайщиком и автоматической линией зависит от объёмов производства и ассортимента. Для небольших цехов достаточно полуавтомата с функциями вакуума и газозамещения. Крупные предприятия оснащают линии конвейерными запайщиками с производительностью до 1000 упаковок в час. В любом случае успех определяется не только оборудованием, но и вниманием к деталям: качеством расходных материалов, точностью настройки и регулярным обслуживанием.