
Транслюцентные плоттерные пленкиэто специализированный класс самоклеящихся материалов на полимерной основе, предназначенных для создания светорассеивающих графических элементов. Основная область их применения производство световых коробов, вывесок с внутренней подсветкой, витражей, а также декоративное оформление стеклянных и акриловых поверхностей, через которые проходит искусственное освещение.
Принципиальное отличие транслюцентных пленок, ну например как оракал 8500, да и в принципе любых других от прозрачных или непрозрачных аналогов заключается в способности пропускать свет, сохраняя при этом насыщенность цвета и обеспечивая равномерное светорассеивание по всей площади изображения.
Материал востребован в наружной рекламе, интерьерном оформлении торговых пространств, музейных экспозициях и архитектурной подсветке. Технологическая цепочка производства изделий из транслюцентных пленок включает несколько взаимосвязанных этапов: подготовку макета, плоттерную резку, выборку лишних элементов, накатку монтажной пленки и финальный перенос аппликации на рабочую поверхность. Каждый из этих этапов предъявляет специфические требования к свойствам материала и квалификации оператора.
Плоттерная резка транслюцентных пленок требует учета целого комплекса физико-механических характеристик: толщины лицевого слоя, типа адгезионной системы, свойств подложки и параметров режущего инструмента. Каландрированная пленка, наиболее распространенная в этом сегменте, демонстрирует предсказуемое поведение при резке благодаря своей относительно однородной структуре.
Адгезионный слой обеспечивает надежную фиксацию вырезанных элементов на подложке до момента переноса, а также окончательное сцепление с рабочей поверхностью. Постпечатная обработка, включающая ламинацию и контурную резку, придает готовому изделию дополнительные эксплуатационные свойства устойчивость к ультрафиолету, механическим повреждениям и влаге.
Светопропускание
Светопропускание является ключевой оптической характеристикой транслюцентных пленок, определяющей их пригодность для конкретных задач световой рекламы. Этот параметр измеряется как процент видимого света в диапазоне 380–780 нанометров, который проходит через пленку без существенного рассеивания или поглощения. Для транслюцентных материалов типичные значения светопропускания варьируются в диапазоне от 20 до 50 процентов в зависимости от цвета и толщины лицевого слоя.
Например, светлые оттенки желтый, белый, светло-голубой демонстрируют более высокие показатели, тогда как темные цвета черный, темно-синий, бордовый существенно снижают пропускание света.
Практическая значимость светопропускания раскрывается при проектировании систем подсветки. Если пленка с низким светопропусканием устанавливается на световой короб с недостаточной мощностью LED-модулей, изображение будет выглядеть тусклым, а цвет искаженным.
Напротив, избыточное светопропускание при высокой яркости источников приводит к появлению так называемых горячих точек локальных зон пересвета, которые разрушают равномерность восприятия графики. Производители транслюцентных пленок публикуют таблицы соответствия между цветом материала, его светопропусканием и рекомендуемой мощностью подсветки, что позволяет технологам подбирать оптимальные комбинации без длительных экспериментов.
Отдельного внимания заслуживает спектральное распределение светопропускания. Дешевые пигменты могут обеспечивать приемлемый интегральный показатель, но при этом существенно искажать цветопередачу в отдельных участках спектра. Качественные транслюцентные пленки, такие как ORACAL 8500 или серия 3630 от 3M, проходят спектрофотометрический контроль, гарантирующий равномерное окрашивание как в отраженном, так и в проходящем свете.
Это означает, что вывеска будет выглядеть одинаково насыщенно и днем, и ночью при включенной подсветке.
Для практического контроля светопропускания в производственных условиях применяются портативные спектрофотометры или специализированные тестовые пластины. Оператор наносит образец пленки на прозрачную подложку и измеряет пропускание в нескольких точках, сравнивая результаты с эталонными значениями. Отклонение более чем на 5–7 процентов от номинала свидетельствует о нарушении условий хранения или производственного брака.
В таких случаях рекомендуется обратиться к поставщику для замены партии, поскольку нестабильность оптических характеристик неизбежно приведет к рекламациям со стороны заказчика.
| Параметр | Типичные значения | Единица измерения | Влияние на производство | Практическая рекомендация |
|---|---|---|---|---|
| Светопропускание | 20–50 | процент | Яркость и равномерность подсветки | Подбор мощности LED-модулей |
| Толщина лицевого слоя | 70–100 | микрометр | Поведение материала при резке | Нож с углом заточки 45–60 градусов |
| Сила адгезии | 14–18 | Н/25 мм | Фиксация на рабочей поверхности | Контроль по методике FINAT FTM-1 |
| Усадка при нагреве | 1–2 | процент | Качество ламинации | Контроль температуры валов ламинатора |
| Срок службы без ламинации | 3–5 | лет | Долговечность вывески | Применение защитного покрытия |
| Срок службы с ламинацией | 7–10 | лет | Долговечность вывески | Ламинат с УФ-фильтром |
Каландрированная пленка
Каландрированная пленка это поливинилхлоридный материал, произведенный методом каландрирования прокатки размягченной полимерной массы через систему валов, которые формируют полотно заданной толщины и ширины. Этот технологический процесс обеспечивает высокую производительность и относительно низкую себестоимость по сравнению с литыми виниловыми пленками, что делает каландрированные материалы доминирующими в сегменте плоттерной резки для наружной рекламы.
Типичная толщина каландрированной транслюцентной пленки составляет от 70 до 100 микрометров без учета адгезионного слоя и подложки.
Структура каландрированной пленки характеризуется поликристаллической морфологией, при которой полимерные цепи ориентированы преимущественно в направлении движения полотна через валы. Такая ориентация придает материалу анизотропные механические свойства: прочность на разрыв в продольном направлении может существенно отличаться от аналогичного показателя в поперечном направлении.
Для практики плоттерной резки это означает, что при вырезании элементов сложной формы необходимо учитывать направление ориентации пленки, особенно если размер вырезаемого элемента превышает 30–40 сантиметров. Игнорирование этого фактора приводит к неравномерной усадке и деформации аппликации в процессе эксплуатации.
Каландрированные пленки демонстрируют усадку при нагреве, величина которой для качественных материалов не превышает 1–2 процентов при температуре до 80 градусов Цельсия. Этот параметр критичен при ламинации, когда материал проходит через нагревательные валы ламинатора. Если усадка превышает допустимые значения, ламинирующий слой может отслоиться или пойти складками.
Производители обычно указывают температурный диапазон эксплуатации каландрированных пленок: от минус 40 до плюс 80 градусов Цельсия для постоянного применения и до плюс 90 градусов для кратковременного воздействия.
Практический опыт показывает, что каландрированные транслюцентные пленки обеспечивают срок службы от 3 до 7 лет в зависимости от условий эксплуатации и наличия защитного ламинирующего слоя. Для долгосрочных проектов с гарантированным сроком службы более пяти лет рекомендуется использовать литые виниловые пленки, которые обладают лучшей устойчивостью к ультрафиолетовому излучению и меньшей усадкой.
Однако стоимость литых материалов существенно выше, и их применение оправдано лишь в тех случаях, когда рекламная конструкция подвергается интенсивному воздействию солнечной радиации или перепадов температур.
Адгезионный слой
Адгезионный слой транслюцентных плоттерных пленок выполняет двойную функцию: обеспечивает временную фиксацию вырезанных элементов на подложке до момента аппликации и создает прочное сцепление с рабочей поверхностью после переноса. Большинство современных материалов используют полиакрилатные клеевые системы, которые обладают постоянной адгезией и сохраняют прозрачность в течение всего срока службы.
Полиакрилатный клей устойчив к ультрафиолетовому излучению, не желтеет со временем и не теряет адгезионных свойств при температурах от минус 40 до плюс 90 градусов Цельсия.
Сила адгезии измеряется в ньютонах на 25 миллиметров ширины образца и для транслюцентных пленок обычно составляет от 14 до 18 Н/25 мм при отрыве от стеклянной поверхности. Для акрилового стекла этот показатель может быть несколько ниже порядка 12–16 Н/25 мм что связано с более гладкой поверхностью и меньшей шероховатостью акрила по сравнению со стеклом.
Производители проводят испытания адгезии по методике FINAT FTM-1, которая предполагает отрыв образца под углом 180 градусов при контролируемой скорости и температуре.
Важной характеристикой адгезионного слоя является его способность к "старению" изменению свойств с течением времени. Первоначальная адгезия, измеренная через 20 минут после нанесения, может составлять 350 Н/м, тогда как через 24 часа она возрастает до 500–600 Н/м благодаря постепенному проникновению клея в микронеровности поверхности.
Это явление необходимо учитывать при позиционировании аппликации: если попытаться снять пленку сразу после нанесения, она легко отделится, но через сутки демонтаж потребует значительных усилий и может повредить поверхность.
Для транслюцентных пленок, предназначенных для световых коробов, критически важна оптическая прозрачность клеевого слоя. Любые включения, пузырьки или неравномерности распределения клея проявляются в виде темных пятен на подсвеченной поверхности. Качественные материалы проходят 100-процентный визуальный контроль на просвет, а некоторые производители используют автоматизированные системы оптической инспекции, выявляющие дефекты размером от 0,1 миллиметра.
При покупке пленки рекомендуется проверять рулон на просвет, обращая внимание на равномерность клеевого слоя и отсутствие посторонних включений.
Плоттерная резка
Плоттерная резка это технологию вырезания векторных контуров из самоклеящихся пленок с использованием компьютерно-управляемого режущего инструмента.
Режущий плоттер оснащается ножом, закрепленным в специальном держателе, который обеспечивает вертикальное перемещение лезвия и его поворот в соответствии с направлением реза. Для транслюцентных пленок толщиной 70–100 микрометров оптимальным является нож с углом заточки 45 или 60 градусов, причем для более толстых материалов рекомендуется использовать японский стандарт 30 градусов, что соответствует европейскому 60 градусам.
Глубина реза регулируется таким образом, чтобы лезвие прорезало лицевой слой пленки и адгезионную систему, но не повреждало силиконизированный слой подложки. Правильно настроенный нож оставляет на подложке едва заметную линию, которая не нарушает целостность силиконового покрытия. Если глубина реза недостаточна, пленка не прорезается на всю толщину, и при выборке образуются рваные края.
Чрезмерное заглубление ножа приводит к появлению насечек на подложке, которые при выборке способствуют разрыву бумаги и переносу бумажных волокон на клеевой слой, что делает аппликацию непригодной для дальнейшего использования.
Скорость резки подбирается экспериментально для каждой комбинации пленки и плоттера. Слишком высокая скорость вызывает вибрацию ножа и появление зазубренных краев, особенно на поворотах сложной формы. Оптимальная скорость для транслюцентных каландрированных пленок составляет от 300 до 600 миллиметров в секунду при работе на рулонных плоттерах с фрикционным приводом.
Планшетные плоттеры, в которых материал фиксируется вакуумным столом, допускают более высокие скорости до 1000 миллиметров в секунду благодаря отсутствию проскальзывания материала относительно прижимных роликов.
Условия в помещении для плоттерной резки должны соответствовать определенным требованиям. Рекомендуемая температура воздуха составляет 18–23 градуса Цельсия, относительная влажность 40–55 процентов. При более низких температурах пленка становится хрупкой, и риск образования микротрещин на кромках реза возрастает. Высокая влажность приводит к набуханию бумажной подложки и изменению ее геометрических размеров, что вызывает смещение реза относительно заданного контура.
Рулоны пленки перед резкой рекомендуется выдерживать в производственном помещении не менее 24 часов, чтобы материал принял температуру окружающей среды.
Аппликация
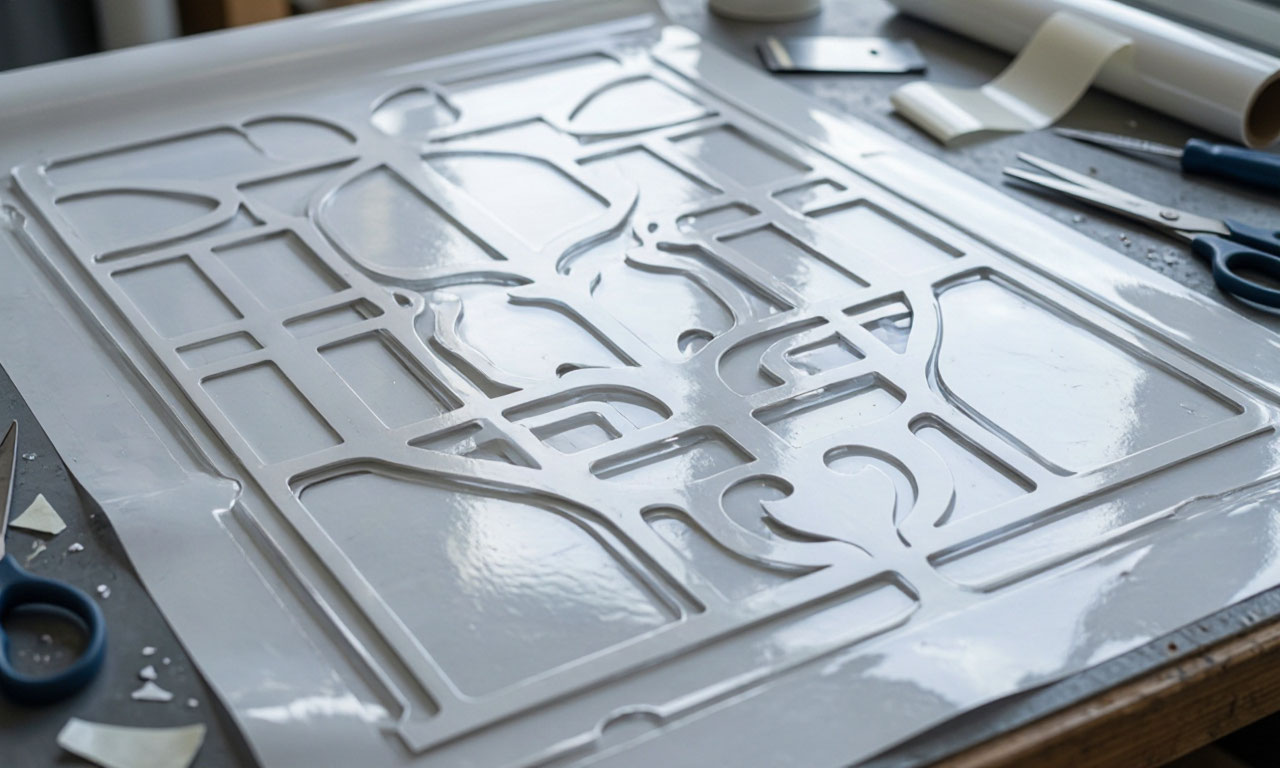
Аппликация это процесс переноса вырезанного и подготовленного пленочного изображения на рабочую поверхность. Технология аппликации транслюцентных пленок имеет специфические особенности, связанные с необходимостью сохранения оптических свойств материала и обеспечения равномерного светорассеивания. Процесс начинается с очистки поверхности от пыли, жировых загрязнений и следов предыдущих покрытий.
Для стекла и акрила применяются спиртовые растворы или специализированные обезжириватели, не оставляющие разводов.
Метод аппликации выбирается в зависимости от размера изображения, кривизны поверхности и квалификации исполнителя. Сухой метод предполагает нанесение пленки непосредственно на подготовленную поверхность с использованием ракеля или squeegee для удаления воздушных пузырей. Этот способ эффективен для небольших изображений площадью до 0,5 квадратного метра и относительно плоских поверхностей. Влажный метод, при котором на поверхность наносится тонкий слой мыльного раствора, позволяет корректировать положение аппликации в течение нескольких минут после нанесения.
Для транслюцентных пленок влажный метод предпочтителен при оклейке больших световых коробов, поскольку дает возможность точной стыковки отдельных цветовых элементов.
Монтажная пленка, или аппликационная лента, играет ключевую роль в процессе переноса. Это прозрачный или полупрозрачный самоклеящийся материал с низкой адгезией, который накатывается поверх вырезанного изображения и позволяет извлечь его с подложки единым блоком. Для транслюцентных пленок используются монтажные пленки с адгезией не выше 0,5 Н/25 мм, чтобы при удалении не происходило отслаивания лицевого слоя от клеевой системы. После позиционирования изображения на рабочей поверхности монтажная пленка удаляется под углом 180 градусов медленным равномерным движением.
Критическим параметром аппликации является температура. Большинство производителей рекомендуют проводить работы при температуре воздуха и поверхности не ниже 8 градусов Цельсия. При более низких температурах адгезия клея снижается настолько, что пленка может отслоиться в первые часы после нанесения. Для работ в холодное время года применяются специальные клеевые системы, активируемые при пониженных температурах, либо используются тепловые пушки для локального прогрева поверхности.
Верхний предел температуры аппликации ограничен размягчением поливинилхлорида и обычно не превышает 38–40 градусов Цельсия.
Постпечатная обработка
Постпечатная обработка объединяет комплекс операций, выполняемых после печати или резки для придания готовому изделию дополнительных эксплуатационных свойств. В контексте транслюцентных плоттерных пленок к постпечатной обработке относятся ламинация, контурная резка, установка монтажных элементов и упаковка готовой продукции.
Каждая операция решает конкретную задачу: ламинация защищает изображение от внешних воздействий, контурная резка придает изделию точную геометрическую форму, а правильная упаковка предотвращает повреждения при транспортировке.
Ламинация транслюцентных пленок имеет особенность, связанную с необходимостью сохранения светопропускания. Защитный ламинирующий слой должен быть оптически прозрачным и не вносить искажений в цветопередачу. Для световых коробов используются матовые ламинаты, которые снижают блики и обеспечивают равномерное светорассеивание. Глянцевые ламинаты применяются для изделий, где требуется максимальная яркость и насыщенность цвета, например, для витражей с подсветкой.
Контурная резка как элемент постпечатной обработки выполняется после ламинации или непосредственно после печати, если ламинирование не предусмотрено технологическим процессом. При контурной резке режущий плоттер следует по границам напечатанного изображения, используя оптические метки, нанесенные на отпечаток. Точность совмещения реза и печати зависит от разрешения системы оптического позиционирования и составляет от 0,1 до 0,5 миллиметра для современных промышленных плоттеров.
Сушка или полимеризация чернил перед ламинацией является обязательным этапом постпечатной обработки для печатных изображений.
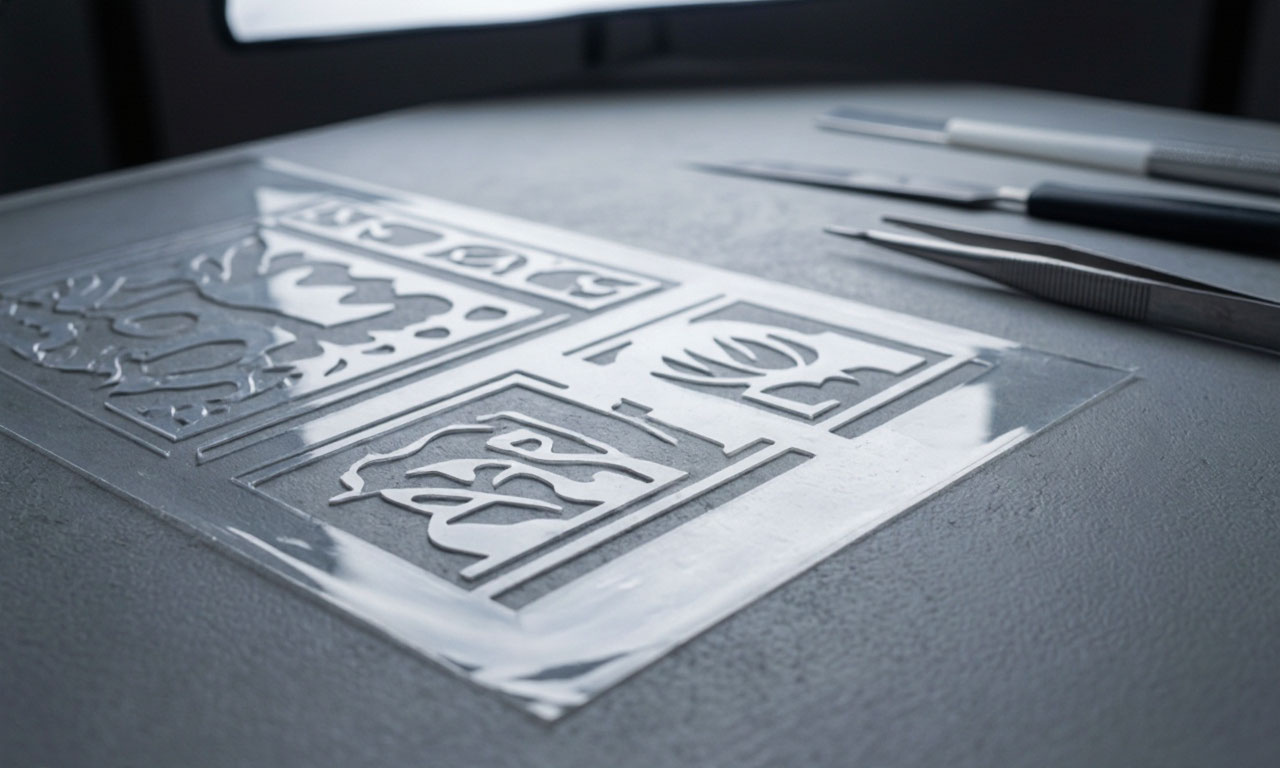
Для экосольвентных и слаборастворимых чернил рекомендуется выдерживать отпечатки не менее 24 часов, а в некоторых случаях до 48 часов, чтобы обеспечить полное испарение растворителей и полимеризацию связующих компонентов. Преждевременная ламинация приводит к химическому взаимодействию между остаточными растворителями и клеевым слоем ламината, что проявляется в виде пузырей, отслоений и изменения цвета изображения.
Подложка и лайнер
Подложка, или лайнер, это защитный слой, на котором транспортируется самоклеящаяся пленка до момента аппликации. Для транслюцентных плоттерных пленок используются два основных типа подложек: силиконизированная бумага и синтетические пленочные материалы. Бумажные подложки изготавливаются из высококачественной крафт-бумаги плотностью 135–140 граммов на квадратный метр с односторонним силиконовым покрытием.
Силиконовый слой обеспечивает контролируемое усилие отрыва пленки от подложки и предотвращает ее самопроизвольное отслаивание при хранении и транспортировке.
Синтетические лайнеры, выполненные из полиэтилентерефталата или полипропилена, применяются в премиальных сериях транслюцентных пленок.
Их преимущество заключается в стабильности геометрических размеров при изменении влажности: в отличие от бумаги, синтетический лайнер не набухает и не сжимается, что обеспечивает высокую точность совмещения реза при работе с многокрасочными изображениями. Кроме того, синтетические лайнеры прозрачны, что позволяет визуально контролировать качество клеевого слоя и отсутствие дефектов.
Толщина и жесткость подложки влияют на поведение пленки в процессе плоттерной резки. Более жесткие лайнеры обеспечивают лучшую поддержку тонких элементов изображения при выборке, предотвращая их деформацию и смещение. Однако чрезмерная жесткость затрудняет снятие пленки с подложки при аппликации, особенно для крупноформатных изображений. Производители оптимизируют жесткость лайнера таким образом, чтобы обеспечить баланс между стабильностью при резке и удобством переноса.
Хранение рулонов пленки на подложке требует соблюдения определенных условий. Рекомендуемая температура хранения составляет 22 градуса Цельсия при относительной влажности 50–55 процентов.
Рулоны должны храниться в горизонтальном положении на стеллажах, исключающих деформацию под действием собственного веса. Вертикальное хранение допускается только для рулонов с синтетическим лайнером, который не подвержен деформации под нагрузкой. Срок хранения пленок на бумажной подложке обычно составляет 2 года с даты изготовления, для синтетических лайнеров этот срок может быть увеличен до 3 лет.
Контурная резка
Контурная резка это технология вырезания изображения по его внешним границам, обеспечивающая точное соответствие геометрии реза напечатанному или заданному векторному контуру. В производстве изделий из транслюцентных пленок контурная резка применяется для создания наклеек сложной формы, элементов световой рекламы с фигурными краями и многослойных аппликаций.
Технология реализуется на режущих плоттерах, оснащенных системой оптического распознавания меток, которая обеспечивает совмещение реза с печатью с точностью до десятых долей миллиметра.
Различают два основных режима контурной резки: сквозную и половинную. При сквозной резке нож прорезает пленку, адгезионный слой и подложку, что позволяет отделять готовое изделие от рулона. Этот режим применяется для штучных наклеек и стикеров. При половинной резке, или kiss-cut, нож прорезает только пленку и клей, оставляя подложку неповрежденной. Половинная резка используется для рулонных этикеток и изображений, которые впоследствии будут переноситься на монтажную пленку.
Точность контурной резки зависит от нескольких факторов: качества оптических меток, разрешения системы позиционирования, стабильности подачи материала и остроты ножа. Для транслюцентных пленок, которые часто используются в световых коробах больших размеров, погрешность совмещения не должна превышать 0,3 миллиметра, иначе на подсвеченной поверхности будут заметны светлые полосы по краям изображения.
Современные плоттеры обеспечивают точность до 0,1 миллиметра при использовании высококонтрастных меток и калиброванного материала.
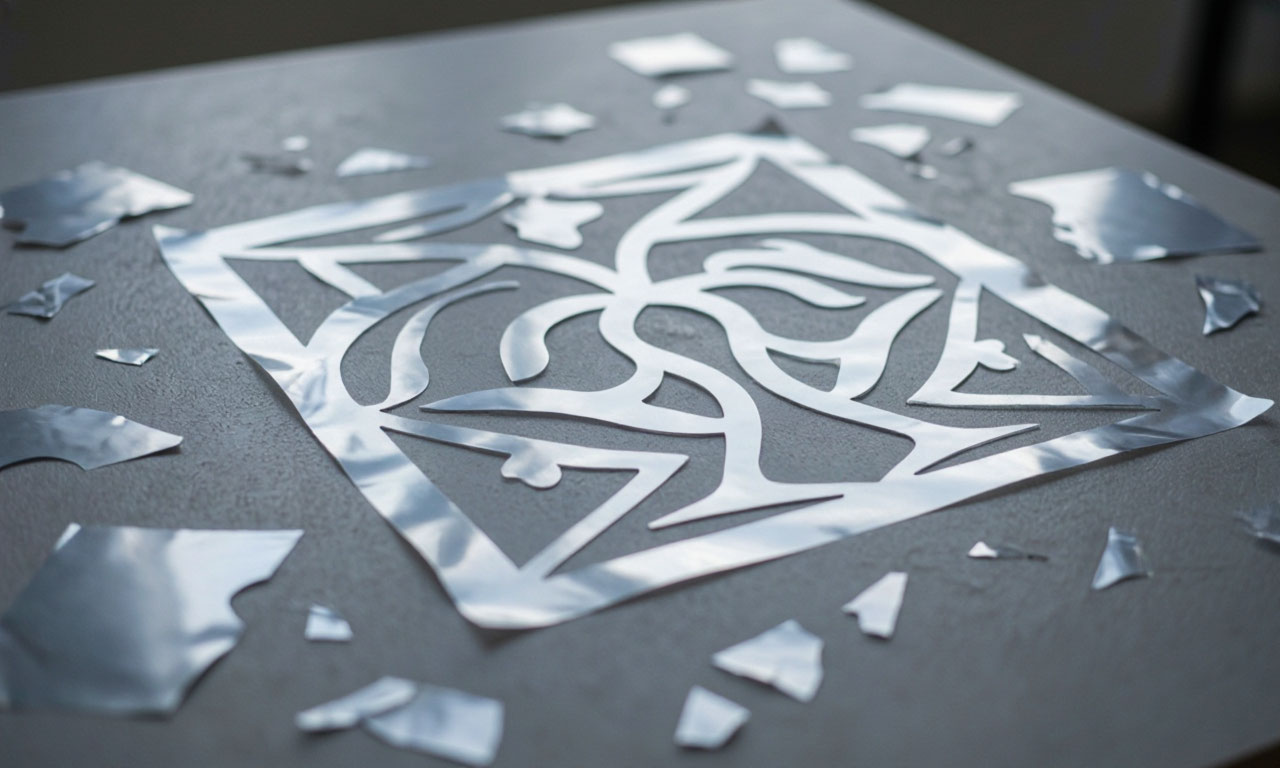
Функция Corner-cut, реализованная в некоторых моделях режущих плоттеров, позволяет улучшить качество резки элементов с острыми углами. При вырезании угла нож совершает дополнительный проход с двух сторон, крест-накрест, что обеспечивает чистый срез без заусенцев и позволяет сохранить четкий угловой контур при отрыве пленки от подложки.
Эта функция особенно востребована при изготовлении букв и символов для световых вывесок, где качество кромок напрямую влияет на визуальное восприятие подсвеченного изображения.
Ламинация
Ламинация транслюцентных пленок это процесс нанесения защитного прозрачного слоя на лицевую поверхность изображения. Основные функции ламинирующего покрытия включают защиту от ультрафиолетового излучения, механических повреждений, влаги и загрязнений. Для световых коробов с внутренней подсветкой ламинация также выполняет оптическую функцию: матовые ламинаты рассеивают свет, снижая эффект горячих точек и обеспечивая равномерную яркость по всей площади изображения.
Технология ламинации может быть горячей или холодной. Горячая ламинация предполагает нагрев ламинирующего слоя до температуры 90–110 градусов Цельсия, при которой клеевой слой активируется и обеспечивает прочное сцепление с пленкой.
Этот метод обеспечивает наилучшую адгезию и устойчивость к расслоению, но требует тщательного контроля температурного режима, чтобы избежать деформации каландрированной пленки. Холодная ламинация выполняется при комнатной температуре с использованием ламинатов на основе чувствительных к давлению клеев.
Этот метод безопасен для термочувствительных материалов, но обеспечивает несколько меньшую прочность сцепления.
Выбор толщины ламинирующего слоя зависит от условий эксплуатации изделия. Для наружной рекламы с интенсивным солнечным облучением рекомендуется использовать ламинаты толщиной 30–50 микрометров с УФ-фильтрами, которые блокируют до 99 процентов ультрафиолетового излучения в диапазоне 280–400 нанометров. Для интерьерных световых коробов достаточно ламинатов толщиной 20–25 микрометров без дополнительных УФ-фильтров.
Экономия на толщине ламината неоправданна: тонкие покрытия быстрее изнашиваются и требуют замены изображения задолго до окончания срока службы самой пленки.
Срок службы ламинированных транслюцентных пленок существенно превышает аналогичный показатель для неламинированных материалов. Если каландрированная пленка без защиты сохраняет эксплуатационные свойства в течение 3–5 лет, то после ламинации этот срок увеличивается до 7–10 лет в зависимости от климатических условий.
Ламинация также упрощает очистку поверхности: загрязнения и следы птичьего помета удаляются с ламинированной поверхности влажной тканью без риска повреждения изображения, тогда как незащищенная пленка требует осторожного обращения с применением только мягких моющих средств.
Советы по выбору и работе с материалом
Выбор транслюцентной пленки для конкретного проекта начинается с определения требований к светопропусканию и сроку службы. Для световых коробов с LED-подсветкой мощностью до 3000 кандел на квадратный метр подходят пленки со светопропусканием 30–40 процентов. Если яркость подсветки превышает 5000 кандел, рекомендуется использовать материалы с пониженным светопропусканием 20–25 процентов для предотвращения появления горячих точек.
- Для витражей и декоративных элементов с подсветкой малой мощности оптимальны пленки с пропусканием 40–50 процентов.
- При работе с каландрированными транслюцентными пленками следует учитывать направление ориентации полотна. Вырезание крупных элементов должно производиться таким образом, чтобы направление максимальной прочности совпадало с направлением действия основных эксплуатационных нагрузок.
- Для световых коробов, где пленка натягивается на раму, это означает, что ось максимальной прочности должна быть параллельна направлению натяжения.
- Игнорирование этого правила приводит к разрыву пленки в местах крепления и деформации изображения.
- Хранение и подготовка пленки к работе требуют соблюдения температурного режима. Рулоны, транспортировавшиеся при отрицательных температурах, должны выдерживаться в производственном помещении не менее 24 часов перед распаковкой.
- Конденсат, образующийся на поверхности пленки при резком перепаде температур, может проникнуть в клеевой слой и вызвать помутнение, которое проявится только после аппликации на подсвеченную поверхность.
Распаковку рекомендуется производить после полного выравнивания температуры рулона с температурой помещения.
Для контроля качества резки и выборки используется тестовый отрезок пленки длиной 30–50 сантиметров. На нем вырезается несколько элементов различной геометрии, включая острые углы, тонкие линии и замкнутые контуры. После выборки оценивается чистота кромок, отсутствие заусенцев и легкость отделения лишнего материала. Если выборка сопровождается разрывом пленки или отслоением клея вместе с лицевым слоем, необходимо скорректировать глубину реза или заменить нож.
Тестовый отрезок также позволяет оценить поведение пленки при накатке монтажной пленки и переносе на рабочую поверхность.
Технические аспекты контроля качества
Контроль качества транслюцентных плоттерных пленок осуществляется на трех уровнях: входной контроль материала, операционный контроль в процессе производства и приемочный контроль готовой продукции.
Входной контроль включает проверку сопроводительной документации, визуальный осмотр рулона на наличие механических повреждений и тестовое измерение светопропускания. Для серийных производств рекомендуется отбирать образец от каждой партии и проводить спектрофотометрические измерения в трех точках: по центру и по краям полотна.
Операционный контроль в процессе плоттерной резки включает периодическую проверку глубины реза и качества кромок. Каждые 50–100 метров вырезанного материала оператор оценивает состояние ножа и при необходимости производит его замену. Затупление ножа проявляется в увеличении усилия выборки и появлении зазубренных кромок. Своевременная замена ножа обходится значительно дешевле, чем переделка забракованных изделий.
Приемочный контроль готовой продукции предполагает проверку геометрических размеров вырезанных элементов, точности совмещения реза с печатью при контурной резке и оптических характеристик изображения на просвет. Для световых коробов обязательным является визуальный осмотр на просвет с расстояния не менее трех метров: на таком расстоянии становятся заметны дефекты равномерности подсветки и цветовые отклонения.
Изделия, не прошедшие контроль, направляются на переработку или утилизацию в зависимости от характера дефекта.
Заключительные положения
Транслюцентные плоттерные пленкиэто сложный технологический продукт, эффективность применения которого определяется комплексом взаимосвязанных факторов. Светопропускание, тип полимерной основы, свойства адгезионного слоя, характеристики подложки и параметры постпечатной обработки каждый из этих элементов вносит вклад в конечный результат.
Понимание физических принципов, лежащих в основе поведения материала на каждом этапе производственного цикла, позволяет технологам принимать обоснованные решения и избегать типичных ошибок.
Практика показывает, что наиболее распространенные проблемы отслоение аппликации, появление горячих точек на подсвеченной поверхности и преждевременное выцветание в большинстве случаев связаны с нарушением технологической дисциплины, а не с недостатками самого материала.
Точное соблюдение температурных режимов, своевременная замена режущего инструмента, контроль влажности в производственном помещении и правильное хранение рулонов эти, казалось бы, второстепенные факторы оказывают решающее влияние на качество готовой продукции.
Для предприятий, специализирующихся на производстве световой рекламы, инвестиции в качественные транслюцентные пленки и современное оборудование для плоттерной резки и ламинации окупаются за счет снижения процента брака, сокращения трудозатрат на переделку и повышения удовлетворенности заказчиков.
Долгосрочные партнерские отношения с производителями материалов, обладающими развитой технической поддержкой, позволяют оперативно решать возникающие технологические вопросы и своевременно получать информацию о новых продуктах и методиках работы.
