
Современная полиграфия переживает период трансформации, вызванный развитием цифровых технологий. Еще два десятилетия назад офсетная печать безраздельно господствовала на рынке, а цифровая воспринималась как вспомогательный инструмент для срочных и малотиражных заказов.
Сегодня ситуация изменилась: цифровые печатные машины достигли уровня качества, позволяющего конкурировать с офсетом в большинстве сегментов, а гибридные производства объединяют оба метода для достижения максимальной эффективности.
Выбор между цифровой и офсетной технологиями здесь перестал быть вопросом "что лучше" и превратился в задачу "что оптимально для конкретного проекта".
Чтобы принять взвешенное решение, необходимо понимать не только экономические параметры, но и технологические особенности каждого метода от допечатной подготовки до постпечатной обработки.
Препресс как фундамент печатного процесса
Допечатная подготовка это комплекс взаимосвязанных операций, выполняемых до запуска тиража. На этом этапе формируется цифровой макет, который впоследствии будет воспроизведен на бумаге или другом носителе. Ошибки, допущенные в препрессе, неизбежно проявятся в готовой продукции от неточной цветопередачи до смещения изображений. Профессиональный препресс включает верстку, ретуширование, сканирование, цветоделение, треппинг, создание спусков полос, изготовление цветопробы и вывод печатных форм.
Каждый из этих этапов требует глубокого понимания как возможностей печатного оборудования, так и физических свойств материалов.
Препресс не сводится к механической проверке файлов. Это аналитическая работа, в ходе которой специалист оценивает совместимость макета с выбранной технологией печати. Для офсета критичны одни параметры например, корректное цветоделение с учетом растискивания точки, тогда как для цифровой печати приоритеты смещаются в сторону точности цветовых профилей и подготовки растровых изображений с высоким разрешением.
Грамотный препресс минимизирует риск брака и сокращает производственные издержки, поскольку позволяет выявить проблемы до начала печати, а не после изготовления тиража.
Цветоделение? Перевод цвета в печатные краски
Цветоделение это процесс разделения полноцветного изображения на отдельные каналы, соответствующие печатным краскам. В стандартной четырехкрасочной печати изображение раскладывается на голубую (Cyan), пурпурную (Magenta), желтую (Yellow) и черную (Key) составляющие. Каждая из этих красок будет нанесена на бумагу отдельной печатной формой, а их последовательное наложение создаст полноцветное изображение.
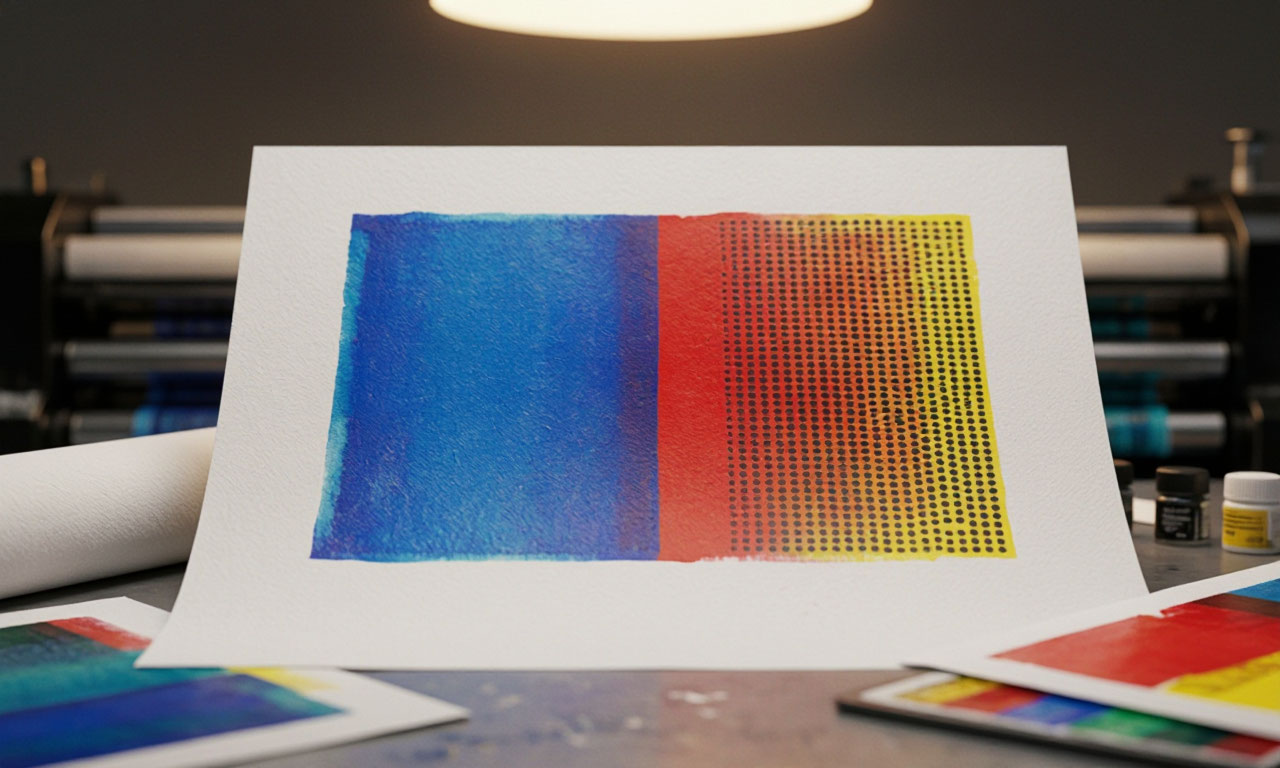
Цветовая модель CMYK является субтрактивной: смешение красок приводит к вычитанию определенных длин волн из белого света, отражаемого бумагой.
Качество цветоделения напрямую влияет на точность цветопередачи. Если изображение изначально создавалось в RGB цветовом пространстве, ориентированном на экраны мониторов, его необходимо корректно конвертировать в CMYK с использованием цветового профиля, соответствующего конкретным условиям печати. Профиль учитывает тип бумаги, характеристики красок и особенности печатного оборудования. Для офсетной печати на мелованной бумаге обычно применяется профиль ISO Coated v2 или аналогичный, тогда как для цифровой печати на немелованных материалах параметры профиля существенно отличаются.
Некорректное цветоделение приводит к тому, что оттенки на оттиске заметно расходятся с ожиданиями дизайнера: насыщенный синий может приобрести фиолетовый оттенок, а теплые тона потерять глубину.
Современные системы управления цветом позволяют автоматизировать процесс, однако финальное решение о выборе профиля остается за специалистом. Для ответственных проектов практикуется построение индивидуального ICC-профиля под конкретную печатную машину и материалы. Такой подход обеспечивает предсказуемость результата даже при воспроизведении сложных градиентов и плашечных цветов.
Важно помнить, что некоторые оттенки, особенно насыщенные оранжевые, яркие зеленые и глубокие синие, невозможно точно воспроизвести четырьмя триадными красками. В таких случаях применяют дополнительные плашечные краски или расширенные цветовые наборы, включающие, например, оранжевый, зеленый и фиолетовый.
Спуск полос. Логика печатного листа
Спуск полос это размещение страниц издания на печатном листе таким образом, чтобы после фальцовки и обрезки они оказались в правильном порядке. Для многостраничных изданий книг, журналов, брошюр спуск полос является критически важным этапом.
Если страницы будут расположены неправильно, после сгибания листа читатель обнаружит, что текст идет в обратном порядке или страницы перепутаны. Электронный спуск полос, выполняемый специализированным программным обеспечением, обеспечивает высокую точность приводки и позволяет избежать ошибок, неизбежных при ручном монтаже.
Программы для спуска полос учитывают множество параметров: формат печатного листа, количество страниц, схему фальцовки, величину шлейфа смещения внутренних страниц тетради, возникающего из-за толщины бумаги. Чем толще бумага, тем больше шлейф, и тем сильнее внутренние страницы будут выступать за пределы внешних. Автоматизированные системы рассчитывают необходимые смещения с учетом плотности материала, что особенно важно для многотетрадных изданий.
Библиотеки шаблонов, поставляемые с программами спуска полос, охватывают как стандартные схемы буклеты, каталоги, книги, так и нестандартные конфигурации, включая упаковку и рекламные конструкции сложной формы.
Приводка: точность совмещения красок
Приводка это комплекс операций по настройке печатной машины, обеспечивающий точное совмещение цветоделенных изображений на оттиске. Каждая краска наносится на бумагу отдельной печатной секцией, и если лист сместится хотя бы на десятые доли миллиметра между секциями, изображение "поплывет": контуры станут размытыми, появятся цветные ореолы на границах объектов.
Приводка бывает боковой, окружной и диагональной; современные печатные машины оснащаются автоматическими системами регулировки, которые отслеживают положение меток на оттиске и корректируют подачу листа в режиме реального времени.
Точность приводки зависит от множества факторов: стабильности подачи бумаги, температуры и влажности в цехе, упругости декеля подкладки под печатную форму. В офсетной печати допуск на несовмещение красок обычно составляет 0,05–0,1 мм для высококачественной продукции. Цифровые печатные машины, где изображение формируется непосредственно на носителе без промежуточных форм, демонстрируют более высокую стабильность приводки, поскольку количество механических передач сокращено.
Тем не менее, даже в цифровой печати возможны смещения из-за неравномерной подачи листа или деформации бумаги при нагреве в зоне закрепления тонера.
Треппинг! Компенсация неизбежных погрешностей
Треппинг это технологический прием, позволяющий замаскировать неизбежные неточности приводки. Суть метода заключается в создании узкой зоны перекрытия на границе двух цветовых областей: светлый объект слегка "заползает" на темный фон, и даже если приводка окажется неидеальной, между ними не возникнет белого зазора. Величина треппинга обычно составляет 0,1–0,2 мм и подбирается с учетом конкретных условий печати.
Треппинг особенно важен для мелких текстовых элементов, тонких линий и деталей, где даже минимальное смещение приводит к видимому дефекту.
Существует два основных подхода к треппингу: ручной и автоматический. При ручном способе дизайнер самостоятельно создает контуры перекрытия в графическом редакторе, что дает полный контроль над результатом, но требует значительных затрат времени.
Автоматический треппинг выполняется программами допечатной подготовки или растровыми процессорами: система анализирует цветовые границы и создает зоны перекрытия по заданным правилам. Современные RIP-процессоры научились выполнять треппинг в композитных PDF-файлах, однако не все программные решения корректно обрабатывают импортированные объекты, поэтому проверка результата остается обязательной.
Цветопроба! Прогноз результата до печати
Цветопроба это изготовление пробного оттиска, имитирующего результат тиражной печати. Это ключевой инструмент контроля качества, позволяющий заказчику увидеть будущую продукцию до запуска тиража и внести коррективы. Существует несколько видов цветопробы. Аналоговая проба изготавливается с использованием тех же цветоделенных фотоформ, что и тираж, и обеспечивает наиболее высокую точность соответствия.
Цифровая проба печатается на специализированном принтере с применением цветовых профилей, имитирующих офсетный или цифровой процесс. Экранная проба (Soft Proof) позволяет оценить цвета на мониторе, но не дает представления о физических свойствах оттиска глянце, фактуре бумаги, растискивании краски.
Контрактная цветопроба имеет юридическую силу: подписывая ее, заказчик подтверждает, что тиражный оттиск должен соответствовать предоставленному образцу. Для изготовления контрактной пробы используются калиброванные устройства и аттестованные цветовые профили. Разница между цветопробой и тиражным оттиском неизбежна хотя бы из-за различий в физике закрепления краски на бумаге, однако профессионально выполненная проба сводит это расхождение к минимуму.
Наиболее точный результат дает проба на пробопечатном станке, максимально приближенном по характеристикам к тиражной машине.
Вылеты- запас, который спасает от белых полос
Вылеты, или bleed, это припуски к обрезному формату макета, необходимые в тех случаях, когда изображение или цветной фон уходит "под обрез". Если макет сверстан без вылетов, линия реза пройдет точно по краю изображения, и любое отклонение резального оборудования а оно неизбежно приведет к появлению белой полосы незапечатанной бумаги. Вылеты создают запас, который срезается при финишной обработке, гарантируя, что изображение достигнет края изделия.
Стандартная величина вылетов составляет 2–3 мм для большинства видов продукции и 5 мм для изделий, где точность реза особенно критична например, упаковки или многостраничных изданий с фоновыми заливками. Вылеты создаются по всем четырем сторонам макета, за исключением корешкового поля для изданий с переплетом.
Помимо вылетов, в макете предусматривается безопасная зона область на расстоянии 3–5 мм от линии реза, в пределах которой не размещаются значимые элементы: текст, логотипы, контактные данные.
Это защищает информацию от случайного обрезания при финишной обработке.
Постпечатная обработка! Превращение оттиска в готовое изделие
Постпечатная обработка охватывает все операции, выполняемые после печати: резку, фальцовку, биговку, ламинирование, тиснение, вырубку, скругление углов, переплетные работы. Именно на этом этапе печатный лист превращается в готовый продукт брошюру, каталог, упаковку, визитку.
Постпечатные процессы делятся на обязательные, без которых изделие не может существовать в задуманном виде, и факультативные, выполняемые для улучшения внешнего вида или повышения прочности. К обязательным относятся резка и фальцовка, к факультативным лакирование, ламинация, тиснение фольгой, конгревное тиснение.
Выбор постпечатных операций определяется как эстетическими задачами, так и функциональными требованиями. Ламинация защищает оттиск от влаги, царапин и выцветания, одновременно придавая ему глянцевую или матовую поверхность. Выборочное лакирование позволяет создать контраст между глянцевыми и матовыми участками, акцентируя внимание на определенных элементах дизайна.
Тиснение фольгой придает продукции премиальный вид, а конгревное тиснение создает рельефное изображение, воспринимаемое на ощупь. Для упаковки обязательной операцией становится вырубка формирование контура изделия с помощью специального штампа.
Фальцовка. Геометрия бумажного листа
Фальцовка это сгибание листа бумаги для формирования тетрадей или готовых изделий. Количество и взаимное расположение сгибов определяют структуру издания. По числу сгибов различают одно-, двух-, трех- и четырехсгибную фальцовку, что соответствует тетрадям в 4, 8, 16 и 32 страницы.
По расположению сгибов выделяют параллельную фальцовку, при которой каждый последующий сгиб параллелен предыдущему, перпендикулярную, когда сгибы располагаются под углом 90 градусов, и комбинированную, сочетающую оба принципа.
Конкретные схемы фальцовки имеют собственные названия, отражающие их геометрию.
- "Книжка" простейший вариант, при котором лист сгибается пополам.
- "Гармошка" предполагает параллельные сгибы в противоположных направлениях, создавая зигзагообразную структуру.
- "Калитка" фальцовка, при которой одна часть листа загибается внутрь другой.
- "Улитка" последовательное вложение фальцев, при котором каждая внутренняя часть должна быть на 2–3 мм меньше внешней по стороне, перпендикулярной сгибу.
Точность фальцовки критична для многостраничных изданий: отклонение даже в 1 мм приводит к тому, что страницы в тетради смещаются относительно друг друга, и после обрезки часть изображения может оказаться срезанной.
Тиражестойкость. Ресурс печатной формы и оттиска
Тиражестойкость это максимальное количество оттисков, которое может быть получено с одной печатной формы или в рамках одного печатного процесса без ущерба для качества. Для офсетной печати этот параметр определяется свойствами формной пластины, качеством краски, характеристиками бумаги и условиями печати.
Монометаллические формы выдерживают от 60 до 150 тысяч оттисков, фотополимерные до 250 тысяч, а термообработанные пластины, применяемые для крупных тиражей, позволяют получить свыше 90 тысяч оттисков без замены формы.
Термическая обработка форм при температуре около 270 градусов значительно повышает их износостойкость: оптимальное время обработки составляет 6 минут, что увеличивает тиражестойкость до 108 тысяч оттисков.
В цифровой печати понятие тиражестойкости формы отсутствует, поскольку печатные формы не используются. Однако существует понятие долговечности оттиска его устойчивости к внешним воздействиям: истиранию, выцветанию, воздействию влаги и температуры.
Цифровые оттиски, выполненные тонером, демонстрируют хорошую устойчивость к механическому износу, но могут уступать офсетным в светостойкости. Жидкие чернила HP Indigo ElectroInk обеспечивают светостойкость на уровне 6–7 баллов по шкале Blue Wool, что соответствует десятилетиям сохранности изображения в условиях внутреннего освещения.
Для продукции, подвергающейся интенсивному воздействию например, упаковки или наружной рекламы, выбираются материалы с повышенной устойчивостью, а при необходимости применяются защитные покрытия.
Сравнение цифровой и офсетной печати? Экономика и технология
Офсетная печать остается безальтернативной для крупных тиражей. Высокая начальная стоимость изготовление печатных форм, приладка машины распределяется на весь тираж, что делает себестоимость одного оттиска минимальной при объемах от нескольких тысяч экземпляров. Офсет обеспечивает высочайшее качество воспроизведения мелких деталей, точную передачу полутонов и широкий цветовой охват, включая возможность использования плашечных красок Pantone.
Печать возможна практически на любых материалах: от тонкой бумаги до плотного картона, самоклеящихся пленок и металлизированных поверхностей.
| Параметр | Офсетная печать | Цифровая печать | Влияние на подготовку макета | Оптимальный тираж |
|---|---|---|---|---|
| Печатная форма | Изготавливается отдельно для каждой краски | Не применяется | Для офсета обязателен треппинг и учет растискивания точки | От 2000 экземпляров |
| Себестоимость оттиска | Снижается с ростом тиража | Остается стабильной | Не влияет напрямую | До 500 экземпляров |
| Цветовой охват | Широкий, включая плашечные краски Pantone | Ограничен триадными цветами и возможностями машины | Требуется корректное цветоделение под конкретный процесс | Зависит от макета |
| Точность приводки | Допуск 0,05–0,1 мм | Выше за счет отсутствия промежуточных форм | Влияет на величину треппинга | Зависит от детализации |
| Материалы | Практически любые, включая пленки и металлизированные поверхности | Ограничены типом и плотностью носителя | Определяет выбор ICC-профиля | Зависит от носителя |
| Сроки | Требуется время на вывод форм и приладку | Печать начинается сразу после обработки файла | Позволяет сократить препресс для срочных заказов | Любой объем |
| Персонализация | Переменные данные не поддерживаются | Возможна печать переменных данных | Требует подготовки базы данных для переменных полей | От 1 экземпляра |
Цифровая печать выигрывает в других сценариях. Отсутствие печатных форм устраняет затраты на их изготовление и приладку, что делает цифровую технологию экономически эффективной для малых и средних тиражей, срочных заказов и персонализированной продукции.
Цифровая машина готова к работе практически сразу после получения файла, тогда как офсету требуется время на вывод форм и настройку. Цифровая печать позволяет вносить изменения в макет от экземпляра к экземпляру эта возможность используется для печати переменных данных, персонализированных рассылок и нумерации.
Качество цифровой печати за последние годы значительно выросло. Современные цифровые машины обеспечивают разрешение, сопоставимое с офсетным, а в некоторых аспектах например, точности приводки даже превосходят его. Тем не менее, существуют ограничения: цифровые машины не всегда воспроизводят весь спектр плашечных цветов, чувствительны к типу и плотности материала, а стоимость расходных материалов выше, чем в офсете.
Выбор между технологиями определяется конкретными задачами проекта: тиражом, бюджетом, сроками, требованиями к качеству и материалам.
Несколько советов
Для заказчиков, планирующих печать, полезно учитывать несколько ключевых моментов. При тиражах до 500 экземпляров цифровая печать, как правило, оказывается выгоднее. При тиражах свыше 2000 экземпляров офсет становится экономически предпочтительным. Для промежуточных объемов решение зависит от сложности макета, требований к цветопередаче и сроков: срочный заказ проще выполнить цифровым способом, даже если тираж превышает точку окупаемости офсета.
Подготовка макета должна вестись с учетом выбранной технологии. Для офсета критично корректное цветоделение с применением профиля, соответствующего типу бумаги, и настройка треппинга для мелких элементов. Для цифровой печати важно обеспечить высокое разрешение растровых изображений не менее 300 dpi, а для мелких деталей и текста 600 dpi и выше. В обоих случаях необходимы вылеты под обрез и безопасная зона для значимых элементов.
Выбор постпечатной обработки следует обсуждать с типографией на этапе планирования, поскольку некоторые виды отделки могут повлиять на сроки и стоимость. Ламинация и лакирование требуют дополнительного времени на высыхание и полимеризацию. Тиснение фольгой и конгрев выполняются с использованием индивидуальных штампов, изготовление которых занимает несколько дней.
Фальцовка многостраничных изданий требует учета шлейфа и правильного спуска полос ошибки на этом этапе приводят к тому, что страницы после обрезки оказываются смещенными.
Контроль качества на всех этапах от препресса до постпечатной обработки позволяет избежать дорогостоящих переделок. Цветопроба, согласованная с заказчиком до начала тиража, служит эталоном для приемки готовой продукции. Проверка приводки на пробных оттисках, контроль величины вылетов и точности фальцовки гарантируют, что тираж будет соответствовать ожиданиям.
Профессиональное взаимодействие между дизайнером, препресс-специалистом и печатником превращает технические детали в инструмент достижения результата, а не источник проблем.
